BIFA AutomationBIFA AutomationBuild Future
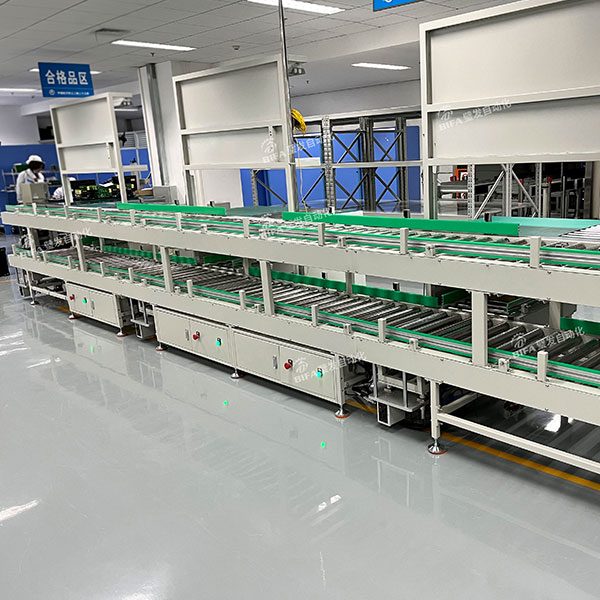
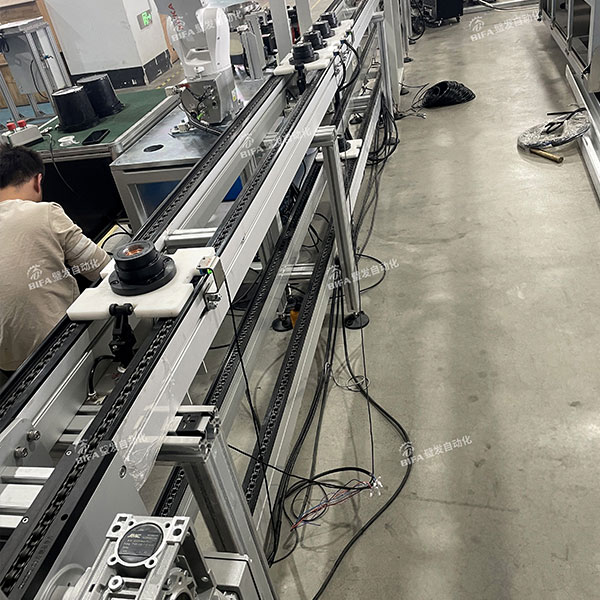
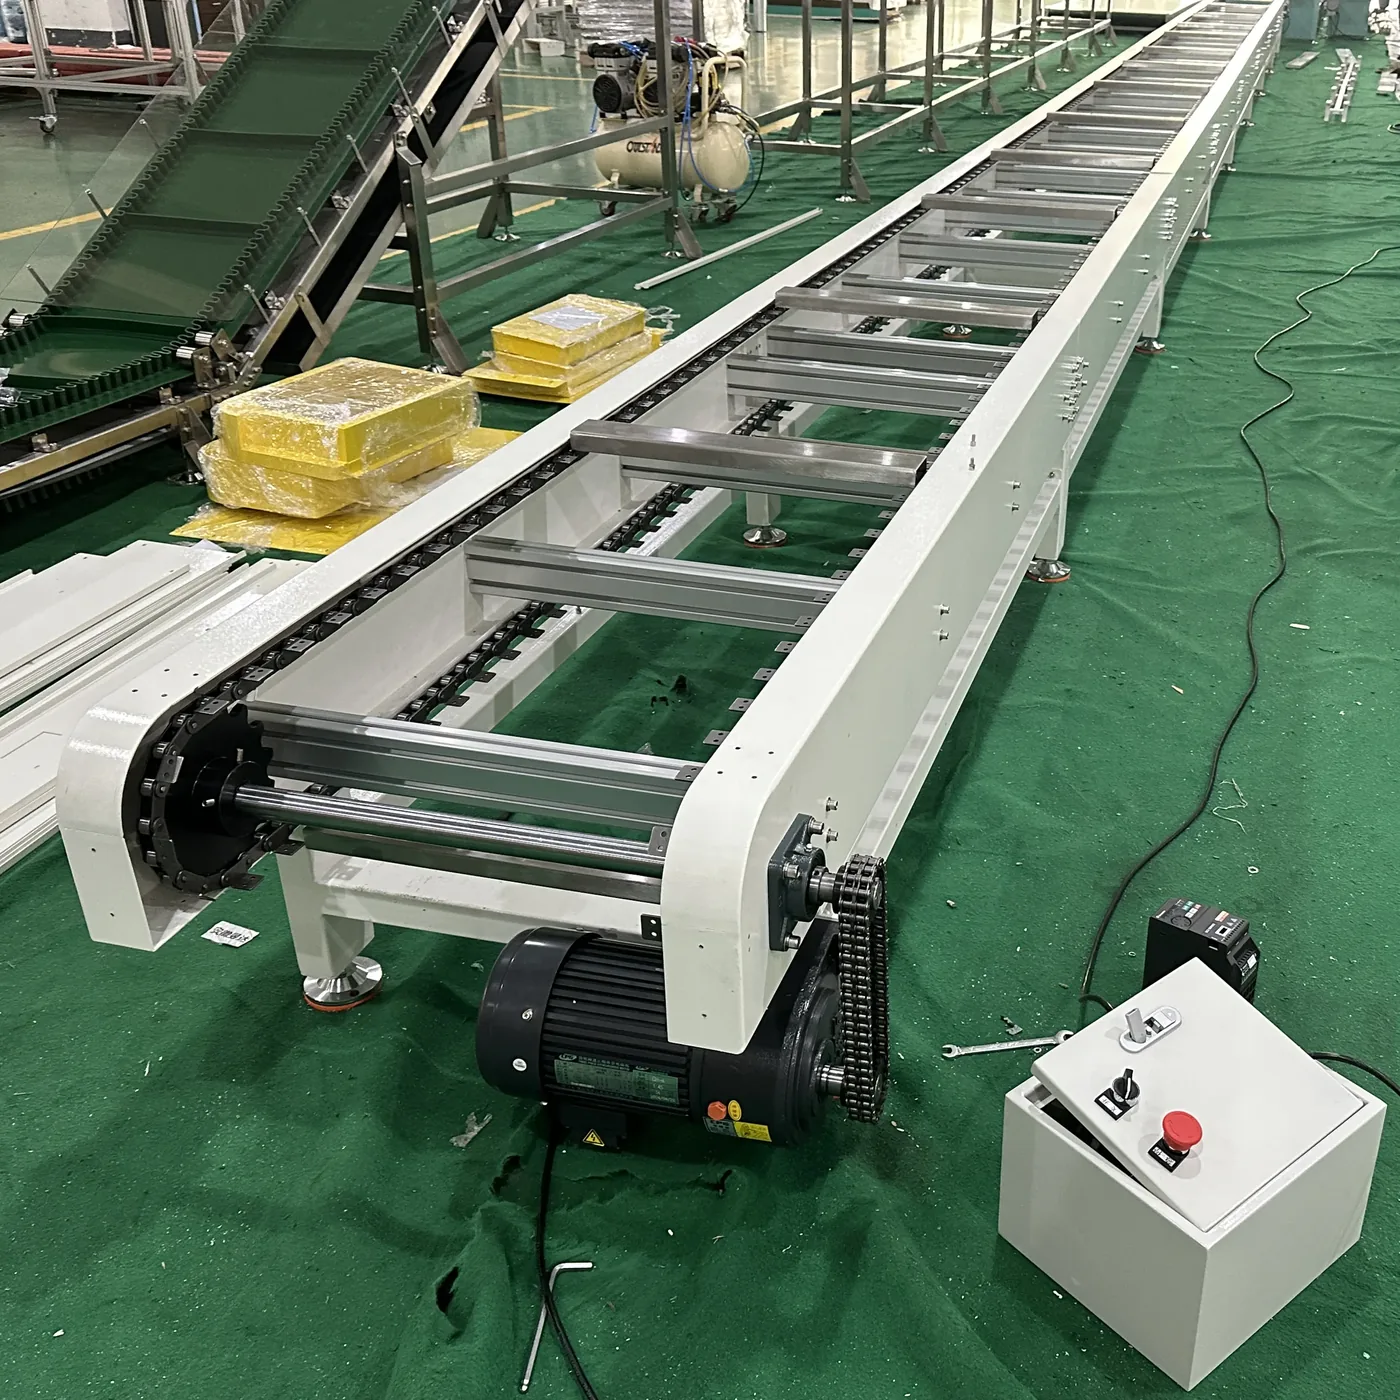
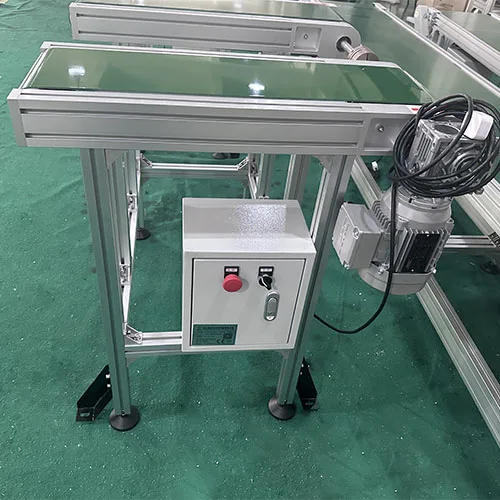
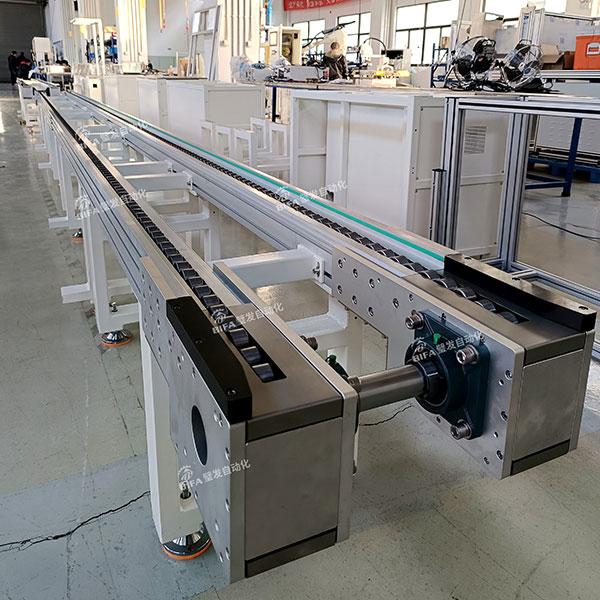
Automotive conveyor line built by BIFA

Studia przypadków

Linie transportowe w produkcji i problemy, które musiały rozwiązać

Sześć projektów opisanych językiem inżyniera: ograniczenie, moduły, które na nie odpowiedziały, i liczby, na których linia działa dziś.

Battery module assembly pallet loop

Montaż modułów akumulatorowych

96-metrowa pętla paletowa z 14 stacjami podnoszenia i pozycjonowania

Identyfikowalność RFID na poziomie nośnika i powrót podnośnikiem pionowym nad aleją — zobacz, jak to zaprojektowano.

Packaging line conveyors in production

Logistyka i szczytowy przepływ

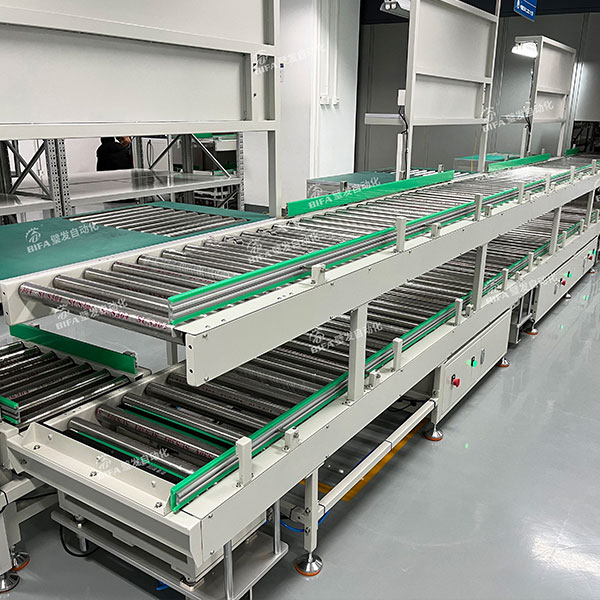
Sortowanie w sezonie szczytowym bez recyrkulacji

Mechaniczne strefy akumulacji wymiarowane pod szczytowy przepływ utrzymują kartony w ruchu, gdy sortownik jest pełny.

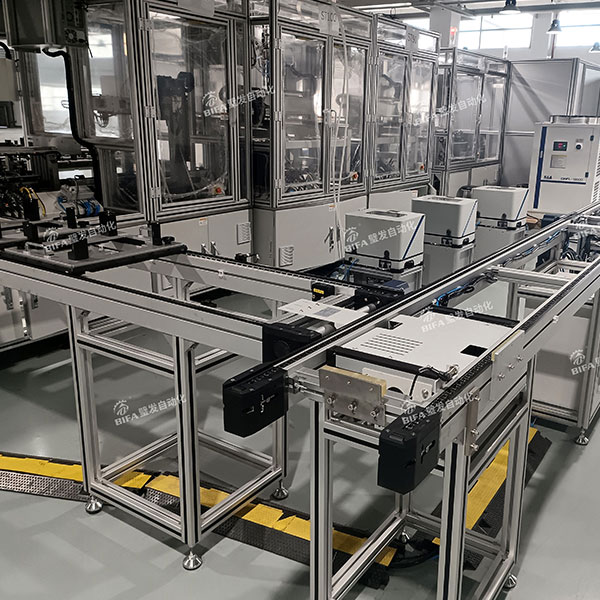
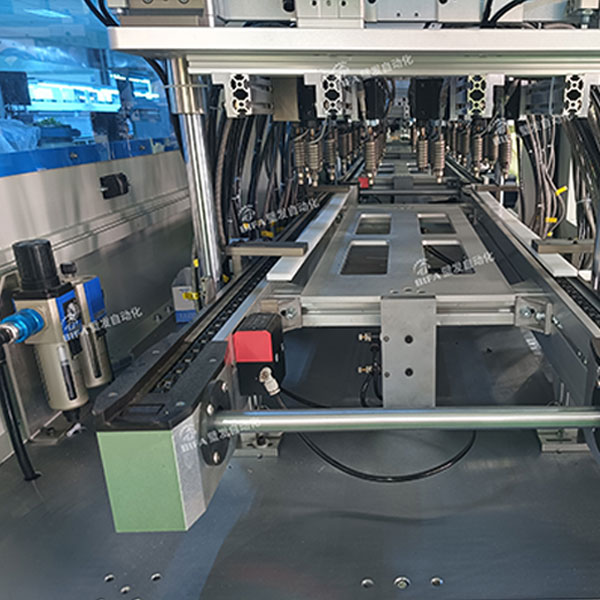
Linia montażowa modułów baterii — pętla paletowa 96 m

Energetyka odnawialna / Baterie

Linia montażowa modułów baterii — pętla paletowa 96 m

Pętla paletowa z łańcuchem dwubiegowym, 14 stacjami podnośno-lokalizującymi, bramkami RFID i powrotem na antresoli przez podnośnik pionowy.

  • Pętla 96 m
  • Pozycjonowanie ±0,1 mm
  • Budowa w 8 tygodni

Wyzwanie

Zakład baterii klasy tier-1 potrzebował montażu modułów i pakietów na jednej linii, ze śladowaniem danych momentów dokręcania do każdego nośnika i bez miejsca na bufory między stacjami.

Co dostarczyła BIFA

Pętla z łańcuchem dwubiegowym BFP ze strefami kumulacji zastąpiła bufory: 14 stacji podnośno-lokalizujących pozycjonuje każdą paletę z dokładnością ±0,1 mm, bramki RFID zapisują dane momentów do MES, a podnośnik pionowy BFV zwraca puste nośniki nad przejściem.

Rezultat

  • Powierzchnia zmniejszona o 18 % — kumulacja zastąpiła fizyczne bufory
  • Identyfikowalność do poziomu nośnika, zaakceptowana przy pierwszym audycie
  • Uruchomienie na miejscu w 3 tygodnie po 8-godzinnym FAT

Moduły w tej linii
Linia testowania i pakowania elektroniki 3C

3C i elektronika

Linia testowania i pakowania elektroniki 3C

Sieć przenośników taśmowych ESD z mini-taśmowymi stanowiskami testowymi, bramkami kodów kreskowych i transferem podnośnikowym do napraw.

  • Bezpieczeństwo ESD
  • 22 stacje
  • 12 m/min

Wyzwanie

Klient przeszedł z ręcznych stanowisk testowych na przepływ inline i nie mógł zaakceptować ani jednej usterki ESD, ani przestoju linii przy zmianie asortymentu.

Co dostarczyła BIFA

Antystatyczne taśmy PVC na anodowanych ramach z przewodzącymi listwami ślizgowymi, mini-taśmowe stanowiska testowe zasilane jednostkami podnośno-transferowymi oraz bramki kodów kreskowych kierujące płytki do napraw bez ingerencji w główny przepływ.

Rezultat

  • Rezystancja powierzchniowa utrzymana w oknie ESD na każdej stacji
  • Zmiana produktu bez zatrzymywania linii
  • Pętla napraw odseparowana od głównego przepływu

Moduły w tej linii

Zasilanie sortowania e-commerce — 260 m

Logistyka i dystrybucja

Zasilanie sortowania e-commerce — 260 m

Sieć przenośników rolkowych z napędzanymi zakrętami 90°, strefami wieloklinowymi i kumulacją zasilającą sortownik cross-belt.

  • Sieć 260 m
  • 4 200 szt./h
  • 6 zakrętów

Wyzwanie

Integrator potrzebował zasilania sortownika, które pochłonie szczyty z sześciu stacji pakowania bez recyrkulacji kartonów z powrotem do sortowników.

Co dostarczyła BIFA

Napędzane moduły rolkowe wieloklinowe 90° z mechanicznymi strefami kumulacji, węzły łączenia wymiarowane na przepływ szczytowy oraz dwa podnośniki pionowe BFV łączące antresolę z pomostem sortownika.

Rezultat

  • 4 200 szt./h trwałego zasilania w szczycie
  • Kumulacja bezciśnieniowa eliminuje uszkodzenia kartonów
  • Moduły wysłane w trzech partiach dopasowanych do kamieni milowych budowy

Moduły w tej linii

Montaż końcowy i test urządzeń AGD

AGD

Montaż końcowy i test urządzeń AGD

Przenośnik paletowy z zatrzymaniami indeksującymi, robotycznymi celami dokręcania i bramkami odrzutu obsługiwanymi przez jednostki podnośno-transferowe.

  • 36 palet
  • 2 roboty
  • 99,2% OEE

Wyzwanie

Dwa roboty i dwanaście stacji ręcznych musiało pracować na tym samym przepływie, z urządzeniem utrzymywanym wystarczająco sztywno do dokręcania i inspekcji wizyjnej.

Co dostarczyła BIFA

Pętla paletowa BFP z zatrzymaniami indeksującymi na stacjach ręcznych i jednostkami podnośno-lokalizującymi pod celami robota i wizji; bramki odrzutu obsługują jednostki BFTU, więc wadliwy egzemplarz opuszcza pętlę bez zatrzymywania produkcji.

Rezultat

  • 99,2 % OEE zmierzone w pierwszych sześciu miesiącach
  • Jedna konstrukcja palety przenosi cztery rozmiary urządzeń
  • Jeden zestaw części zapasowych obejmuje wszystkie 36 palet i napędów

Moduły w tej linii

Hala napełniania napojów — elastyczny łańcuch płytowy

Żywność i napoje

Hala napełniania napojów — elastyczny łańcuch płytowy

Zmywalny układ ze stali nierdzewnej z elastycznym łańcuchem łączący napełniarkę, etykieciarkę, zgrzewarki i paletyzer w jednym biegu napędowym.

  • Strefa mokra SUS304
  • 5 maszyn połączonych
  • 1 napęd na bieg

Wyzwanie

Pięć maszyn od czterech dostawców trzeba było połączyć w hali z codziennym myciem i niemal zerową wolną powierzchnią.

Co dostarczyła BIFA

Układ z elastycznym łańcuchem BFRXL z łańcuchami 175 mm i 263 mm, zakrętami talerzowymi 90° i 180°, higienicznymi listwami ślizgowymi i pochyłym drenażem — jeden napęd prowadzi cały bieg, wraz z zakrętami.

Rezultat

  • Układ zamknięty w hali o 40 % węższej niż pierwotny plan
  • Gotowość do mycia, bez pułapek wodnych na transferach
  • Zmiana na nowy format butelki bez nowych modułów

Moduły w tej linii

Zasilanie kartoniarki farmaceutycznej — 8 pasów z pasami zębatymi

Kosmetyka i farmacja

Zasilanie kartoniarki farmaceutycznej — 8 pasów z pasami zębatymi

Osiem niezależnie napędzanych pasów z pasami zębatymi zasilających kartoniarkę, każdy z prędkością dopasowaną do maszyny.

  • 8 pasów
  • Odstępy ±0,2 mm
  • Delikatne obchodzenie

Wyzwanie

Małe kartoniki trzeba było rozmieścić zgodnie z podziałką kieszeni kartoniarki bez poślizgu, przy ręcznym ładowaniu pasów przez operatora i możliwości zatrzymania każdego pasa osobno.

Co dostarczyła BIFA

Pasy zębate PU ze sznurami stalowymi z napędem kształtowym — zazębienie zamiast tarcia — na ośmiu oddzielnie napędzanych pasach z ręcznym załadunkiem, czujnikami niskiego poziomu i przyciskami stop dla każdego pasa.

Rezultat

  • Odstępy utrzymane w ±0,2 mm przy prędkości produkcyjnej
  • Wyeliminowane odrzuty z niewyrównania pasów
  • Operator może zatrzymać i uzupełnić jeden pas, gdy reszta pracuje

Moduły w tej linii

Opisz nam swoje obciążenie

Załącz rysunek lub krótką specyfikację — nasi inżynierowie odpowiedzą w ciągu 72 godzin z propozycją układu i wstępną ceną.

  • 72 h odpowiedź inżynierska
  • Rysunek GA i BOM przed produkcją
  • CE · ISO 9001 · COO

Lub napisz do nas bezpośrednio na info2@bifaconveyor.com