BIFA AutomationBIFA AutomationBuild Future
見積もりを依頼
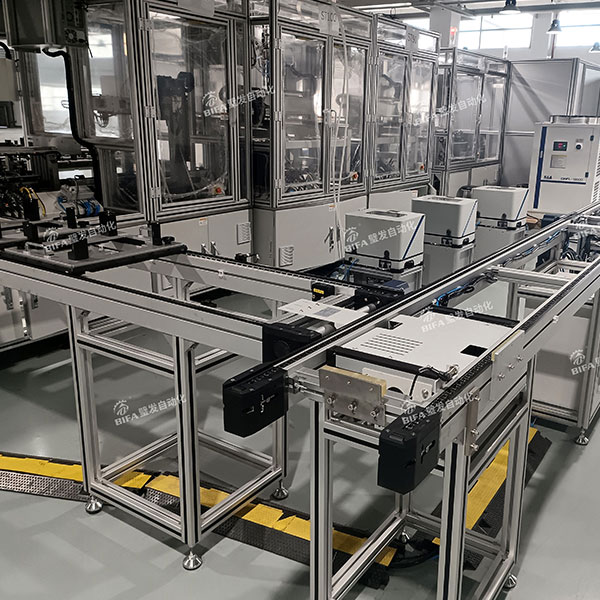
Automotive conveyor line built by BIFA

導入事例

稼働中の搬送ラインと、そこで解決すべき課題

6つのプロジェクトをエンジニアの言葉で紹介。制約条件、それに応えたモジュール、現在のライン稼働数値。

Battery module assembly pallet loop

バッテリーモジュール組立

14のリフト&位置決めステーションを持つ96mのパレットループ

キャリアレベルのRFIDトレーサビリティと通路を跨ぐ垂直昇降による折り返し。その設計手法をご覧ください。

Packaging line conveyors in production

物流・ピークフロー

再循環なしのピークシーズンソーティング

ピークフローに合わせて設計された機械式滞留ゾーンが、ソーター満杯時もカートンの流れを維持します。

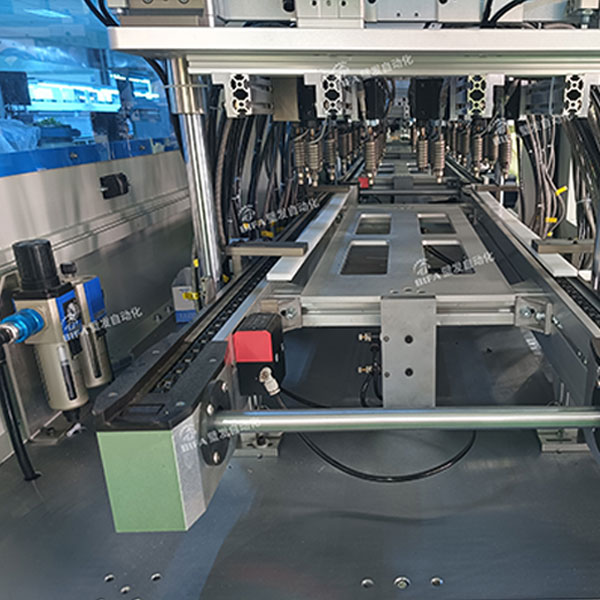
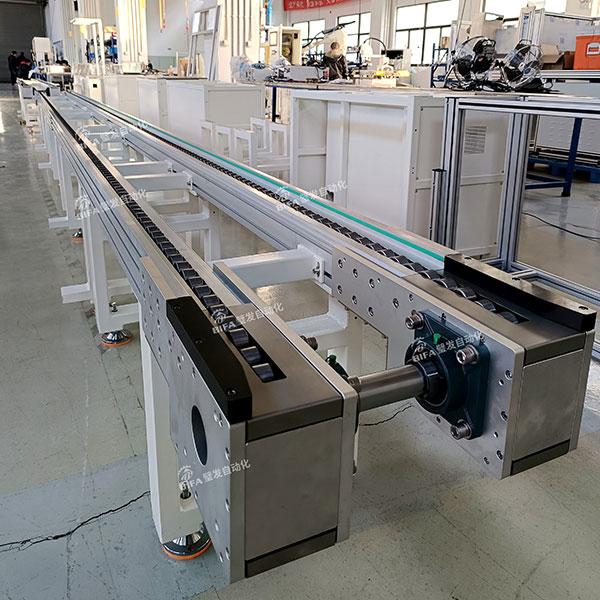
電池モジュール組立ライン — 96 mパレットループ

新エネルギー / バッテリー

電池モジュール組立ライン — 96 mパレットループ

ダブルスピードチェーンのパレットループ、14基の昇降位置決めステーション、RFIDゲート、垂直昇降機を用いた中二階返送。

  • 96 mループ
  • ±0.1 mm位置決め
  • 8週間の製造期間

課題

Tier-1のバッテリーメーカーが、1つのラインでモジュールとパックの組立を行う必要がありました。ねじ締めトルクデータは各キャリアにトレースされ、ステーション間にバッファ用の床スペースはありませんでした。

BIFAが納入したもの

滞留ゾーンを持つBFPダブルスピードチェーンループがバッファに取って代わりました。14基の昇降位置決めステーションが各パレットを±0.1 mmでピン固定し、RFIDゲートがトルクデータをMESに書き込み、BFV垂直昇降機が空キャリアを通路の上空に返送します。

結果

  • 物理的バッファを滞留方式で置き換え、スペースを18%削減
  • キャリアレベルまでのトレーサビリティで、初回監査をクリア
  • 8時間のFAT後、現地で3週間で稼働

このラインのモジュール

3C電子機器の検査・包装ライン

3C・電子機器

3C電子機器の検査・包装ライン

ESDベルトコンベアネットワーク、ミニベルト検査台、バーコードゲート、リワーク向け昇降移行分岐。

  • ESD仕様
  • 22ステーション
  • 12 m/min

課題

お客様は手動検査台からインラインフローに移行し、1件のESD不良も許容されず、製品構成の変更によるライン停止も許されませんでした。

BIFAが納入したもの

陽極酸化アルミフレーム上の静電気防止PVCベルトと導電性摺動部材、昇降移行ユニットで供給されるミニベルト検査台、そしてメインフローに触れることなく基板をリワークへ迂回させるバーコードゲートを設けました。

結果

  • 全ステーションで表面抵抗値をESD安全域内に維持
  • ラインを止めずに製品の切り替えが可能
  • メインフローから分離されたリワークループ

このラインのモジュール

EC物流仕分け投入 — 260 m

物流・流通

EC物流仕分け投入 — 260 m

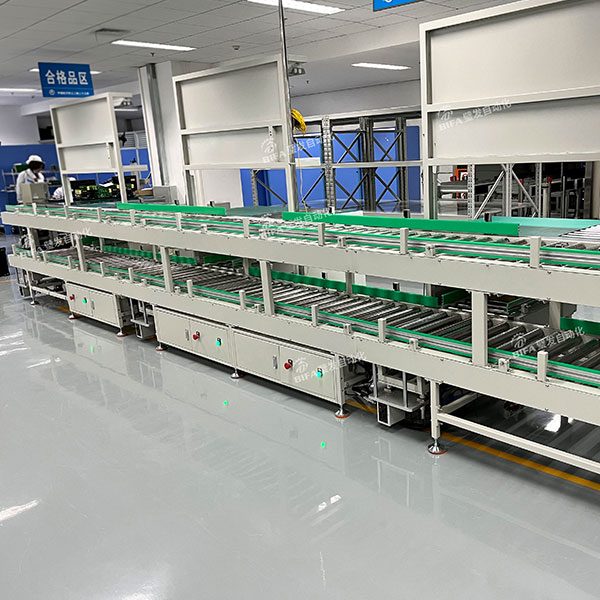
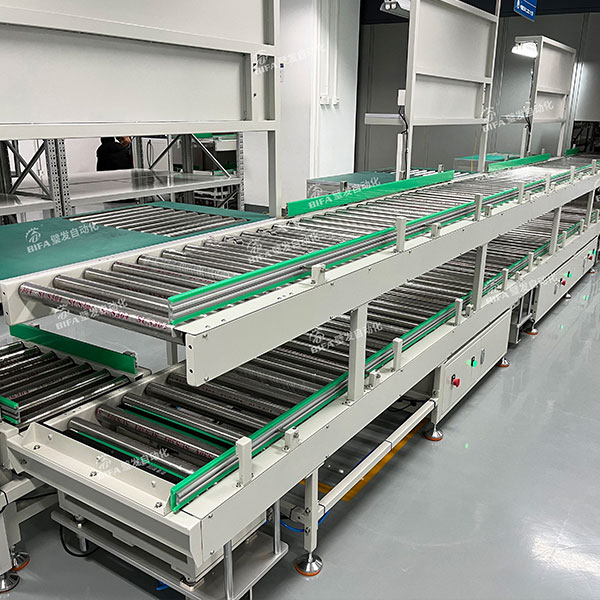
ローラーコンベアネットワーク、動力式90°カーブ、マルチウェッジゾーン、クロスベルトソーターへの滞留供給。

  • 260 mネットワーク
  • 4,200 pcs/h
  • 6カーブ

課題

インテグレーターは、6つの包装ステーションからのピークを吸収し、段ボールをソーターに再循環させない仕分け投入が必要でした。

BIFAが納入したもの

機械的滞留ゾーンを持つ動力式90°マルチウェッジローラーモジュール、ピークフローに合わせた寸法の合流ノード、そして中二階とソーターデッキを結ぶ2基のBFV垂直昇降機。

結果

  • ピーク時に4,200 pcs/hの投入を維持
  • ゼロ圧力滞留で段ボールの破損を防止
  • 現地のマイルストーンに合わせて3回に分けて出荷

このラインのモジュール

家電製品の最終組立・検査

家電製品

家電製品の最終組立・検査

インデックスストップ付パレットコンベア、ロボットねじ締めセル、昇降移行ユニットで処理する排出ゲート。

  • 36パレット
  • 2台のロボット
  • 99.2% OEE

課題

2台のロボットと12の手动ステーションを同じフロー上で機能させ、ねじ締めや外観検査に十分な強度で家電を保持する必要がありました。

BIFAが納入したもの

手動ステーションにはインデックスストップを、ロボットおよび外観検査セルの下には昇降位置決めユニットを備えたBFPパレットループ。排出ゲートはBFTUユニットで処理されるため、不良品は生産を止めることなくラインから排出されます。

結果

  • 最初の6ヶ月で99.2%のOEEを達成
  • 1つのパレット設計で4種類の家電サイズに対応
  • 1つのスペアパーツキットが全36パレットと駆動部をカバー

このラインのモジュール

飲料充填工場 — フレキシブルトップチェーン

食品・飲料

飲料充填工場 — フレキシブルトップチェーン

洗浄対応のステンレス製フレキシブルチェーンレイアウトが、充填機、ラベラー、シュリンクラッパー、パレタイザーを1つの駆動で結合。

  • 湿潤エリアSUS304
  • 5台の機械を結合
  • ランあたり1駆動

課題

4社のメーカーから導入した5台の機械を、毎日の洗浄があり、床面の空きがほとんどないホール内で結合する必要がありました。

BIFAが納入したもの

175 mmと263 mmのチェーン、90°および180°のディスクカーブ、衛生的な摺動部材、スロープ付きの排水を備えたBFRXLフレキシブルチェーンレイアウト。1つの駆動がカーブを含むラン全体を動かします。

結果

  • 元の計画より40%狭いホールにレイアウトを収めることに成功
  • 洗浄対応仕様、移行部に水たまりなし
  • 新しいボトルサイズへの切替も新しいモジュール不要で対応

このラインのモジュール

医薬品カートニング投入 — 8レーンのタイミングベルト

パーソナルケア・医薬品

医薬品カートニング投入 — 8レーンのタイミングベルト

カートナーに供給する8つの独立駆動のタイミングベルトレーン。各々が機械の速度に同期。

  • 8レーン
  • ±0.2 mm間隔
  • 優しく扱うハンドリング

課題

小型のカートンをカートナーのポケットピッチに合わせて間隔をあけ、スリップなしで搬送する必要がありました。同時にオペレーターは手動でレーンへ供給し、任意の単一レーンを停止できる必要があります。

BIFAが納入したもの

8つの独立した駆動レーンに、手動供給インフィード、低レベルセンサー、レーン単位の停止ボタンを備えた、摩擦ではなく噛み合い駆動のポジティブドライブPUスチールコードタイミングベルトを採用。

結果

  • 生産速度で±0.2 mmの間隔を維持
  • レーンの芯ずれによるリジェクトを排除
  • 他のレーンを稼働させたまま1レーンを止めて再供給可能

このラインのモジュール

搬送条件をお知らせください

図面または簡単な仕様書を添付してください。当社のエンジニアが72時間以内にレイアウト案と概算価格をご返答します。

  • 72 h エンジニアリング対応
  • 生産前のGA図面・BOM
  • CE · ISO 9001 · COO

または直接メールにてご連絡ください info2@bifaconveyor.com