BIFA AutomationBIFA AutomationBuild Future
Automotive conveyor line built by BIFA

Casos de éxito

Líneas de transporte en producción y lo que debían resolver

Seis proyectos, en palabras de un ingeniero: la restricción, los módulos que la resolvieron y los números a los que corre hoy la línea.

Battery module assembly pallet loop

Montaje de módulos de batería

Un lazo de pallets de 96 m con 14 estaciones de locación

Trazabilidad RFID a nivel de portapiezas y retorno por elevador vertical sobre el pasillo — vea cómo se diseñó.

Packaging line conveyors in production

Logística y picos de flujo

Clasificación en temporada pico sin recirculación

Zonas de acumulación mecánica dimensionadas para el pico mantienen las cajas en movimiento cuando el clasificador está lleno.

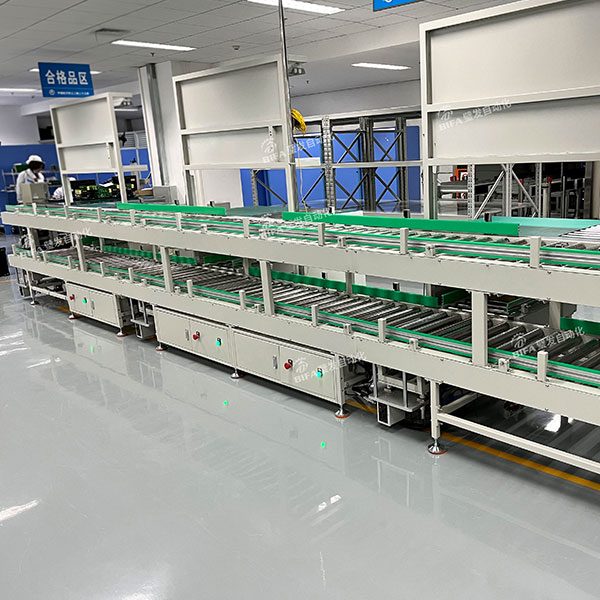
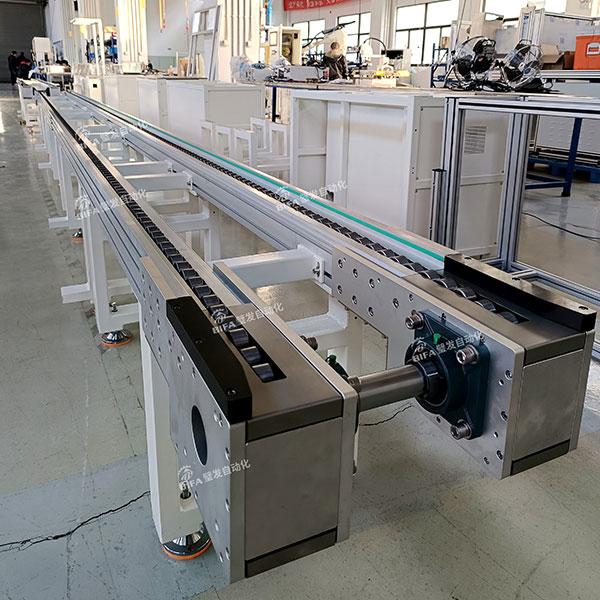
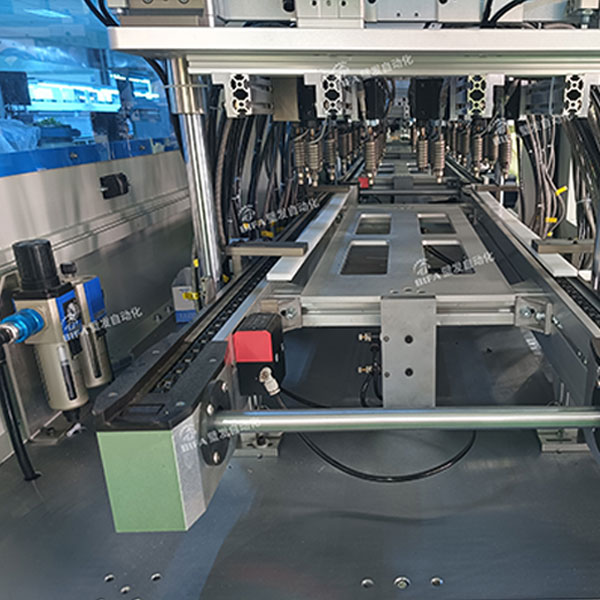
Línea de montaje de módulos de batería — lazo de 96 m

Nueva energía / Batería

Línea de montaje de módulos de batería — lazo de 96 m

Lazo de pallets de cadena de doble velocidad con 14 estaciones de elevación-locación, puertas RFID y retorno en entrepiso mediante elevador vertical.

  • Lazo de 96 m
  • Locación ±0,1 mm
  • 8 semanas de fabricación

Reto

Una planta de baterías de nivel 1 necesitaba montaje de módulos y packs en una sola línea, con los datos de par de atornillado trazados por cada portapiezas y sin espacio libre para amortiguaciones entre estaciones.

Lo que suministró BIFA

Un lazo BFP de cadena de doble velocidad con zonas de acumulación sustituyó las amortiguaciones: 14 estaciones de elevación-locación fijan cada pallet a ±0,1 mm, las puertas RFID escriben los datos de par en el MES y un elevador vertical BFV devuelve los portapiezas vacíos por encima del pasillo.

Resultado

  • Huella reducida un 18 % — la acumulación sustituyó las amortiguaciones físicas
  • Trazabilidad a nivel de portapiezas, aprobada en la primera auditoría
  • Puesta en marcha en 3 semanas tras un FAT de 8 horas

Módulos de esta línea
Línea de pruebas y empaque 3C

3C y Electrónica

Línea de pruebas y empaque 3C

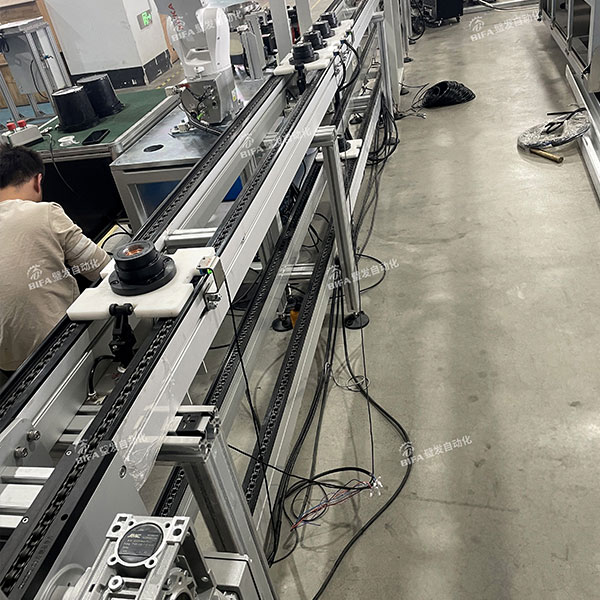
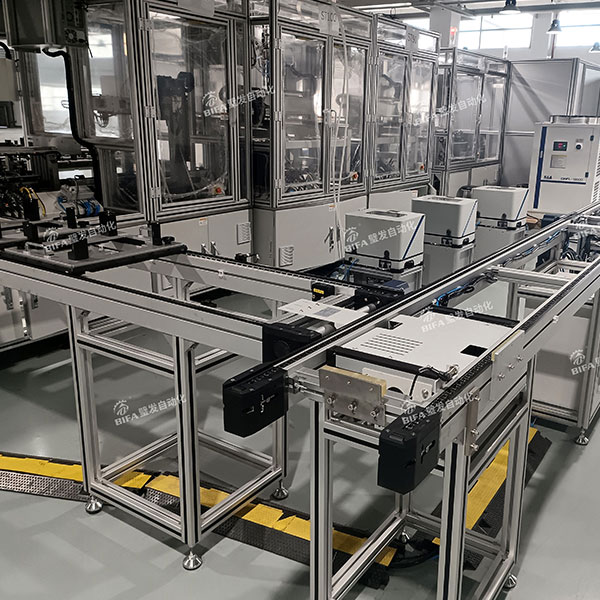
Red de bandas ESD con bancos de prueba mini-banda, puertas de código de barras y desvío por elevación-transferencia a retrabajo.

  • Seguro ESD
  • 22 estaciones
  • 12 m/min

Reto

El cliente pasó de bancos de prueba manuales a un flujo en línea y no podía aceptar ni un defecto ESD ni una parada para cambiar de mezcla de producto.

Lo que suministró BIFA

Bandas de PVC antiestático sobre bastidores anodizados con guías conductoras, bancos de prueba mini-banda alimentados por unidades de elevación-transferencia y puertas de código de barras que desvían las placas a retrabajo sin tocar el flujo principal.

Resultado

  • Resistencia superficial dentro de la ventana ESD en cada estación
  • Cambio de producto sin detener la línea
  • Lazo de retrabajo separado del flujo principal

Módulos de esta línea

Alimentación de clasificación e-commerce — 260 m

Logística y distribución

Alimentación de clasificación e-commerce — 260 m

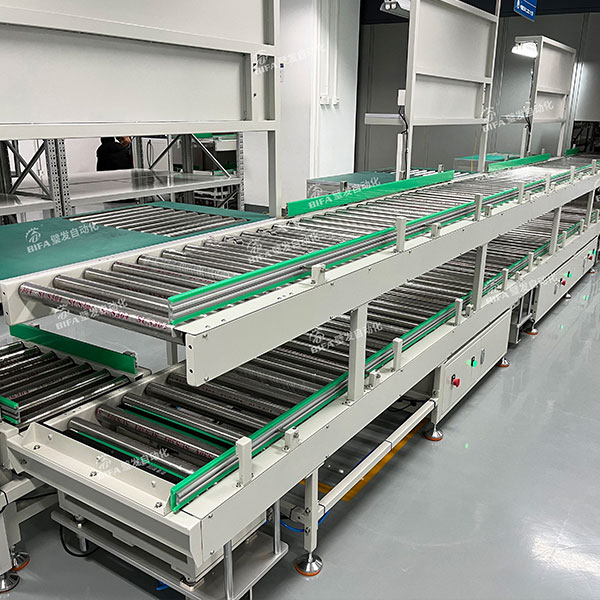
Red de rodillos con curvas motorizadas de 90°, zonas multi-wedge y acumulación para alimentar un clasificador de banda cruzada.

  • Red de 260 m
  • 4,200 pzs/h
  • 6 curvas

Reto

Un integrador necesitaba una alimentación de clasificación capaz de absorber picos de seis estaciones de empaque sin recircular cajas a los clasificadores.

Lo que suministró BIFA

Módulos de rodillos multi-wedge de 90° motorizados con zonas de acumulación mecánica, nodos de fusión dimensionados para el pico de flujo y dos elevadores verticales BFV que enlazan el entrepiso con la plataforma del clasificador.

Resultado

  • 4.200 pzs/h de alimentación sostenida en pico
  • La acumulación sin presión evita daños en las cajas
  • Módulos entregados en tres lotes alineados con los hitos de obra

Módulos de esta línea

Montaje y prueba final de electrodomésticos

Electrodomésticos

Montaje y prueba final de electrodomésticos

Transportador de pallets con paradas de indexado, celdas robóticas de atornillado y compuertas de rechazo servidas por unidades de elevación-transferencia.

  • 36 pallets
  • 2 robots
  • 99.2% OEE

Reto

Dos robots y doce estaciones manuales debían trabajar en el mismo flujo, con el electrodoméstico fijado con firmeza suficiente para el atornillado y la inspección por visión.

Lo que suministró BIFA

Un lazo BFP con paradas de indexado en las estaciones manuales y unidades de elevación-locación bajo las celdas de robot y visión; las compuertas de rechazo se sirven con unidades BFTU para que una unidad fallida salga del lazo sin detener la producción.

Resultado

  • 99,2 % de OEE medido en los primeros seis meses
  • Un solo diseño de pallet soporta cuatro tamaños de electrodoméstico
  • Un único kit de repuestos cubre los 36 pallets y accionamientos

Módulos de esta línea

Sala de llenado de bebidas — cadena flexible superior

Alimentos y bebidas

Sala de llenado de bebidas — cadena flexible superior

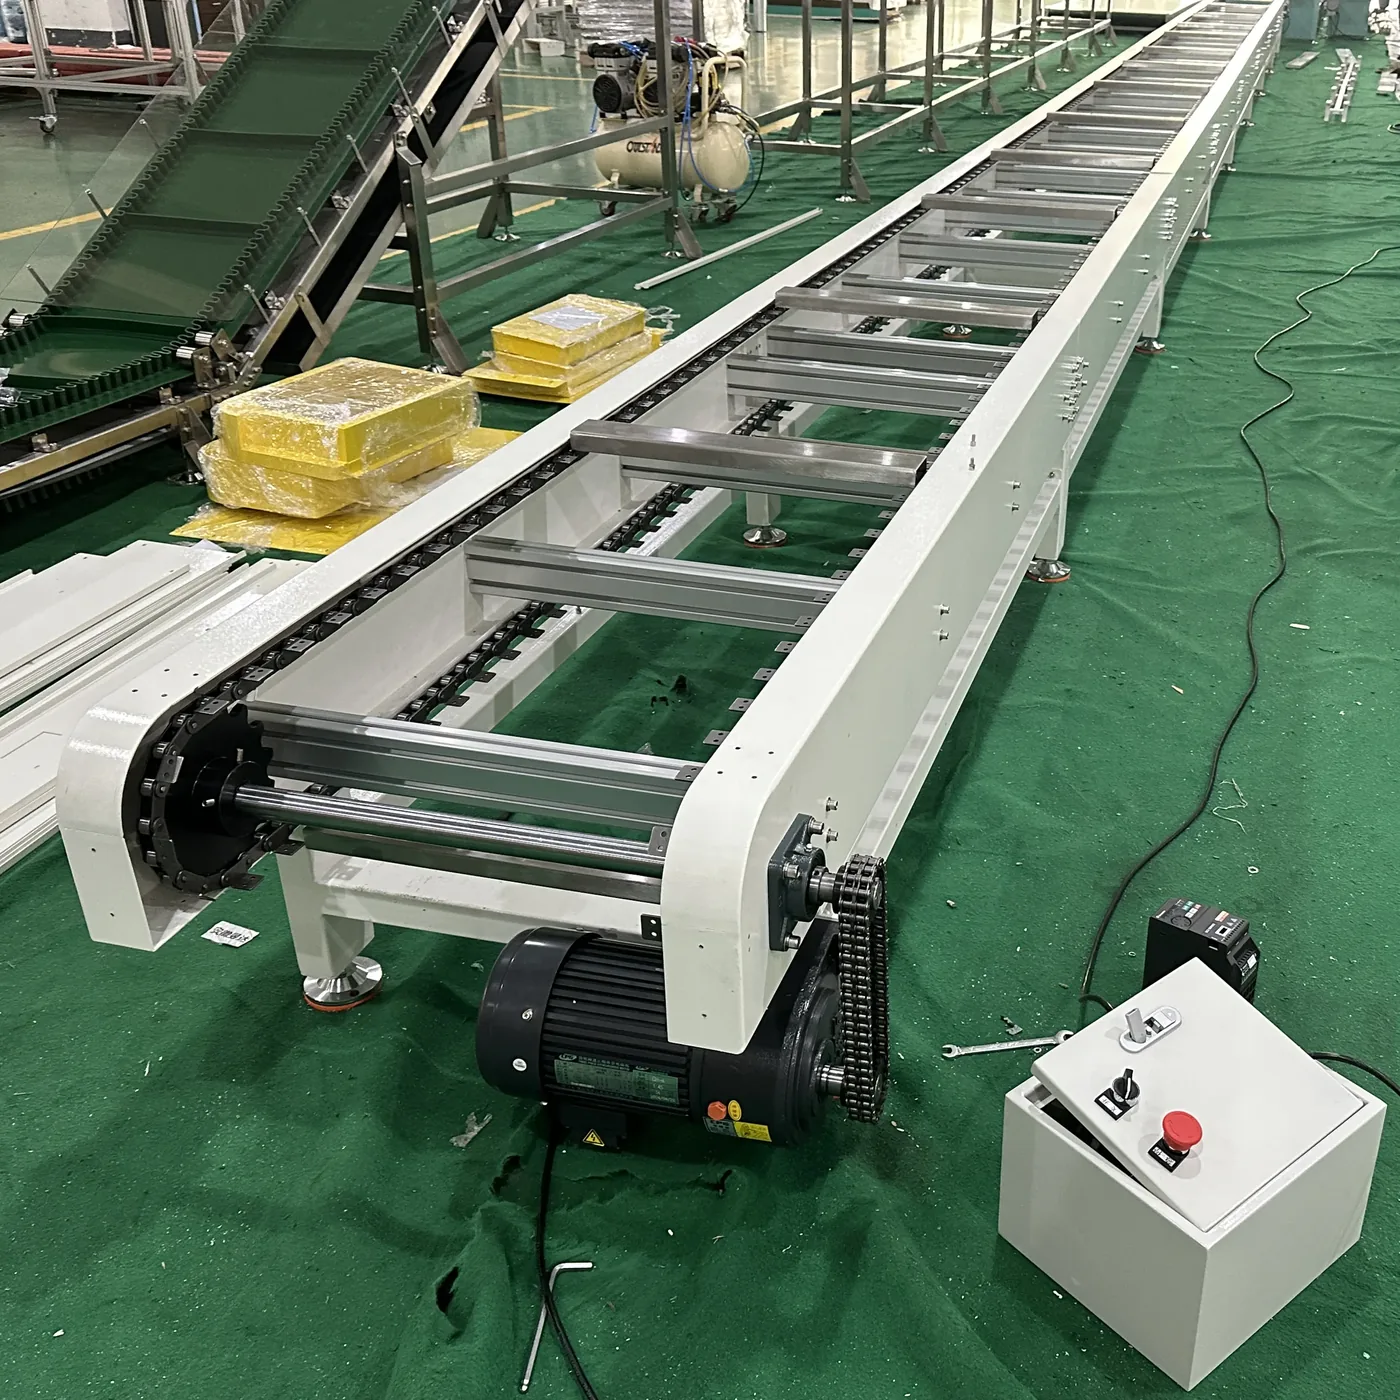
Trazado de cadena flexible en inoxidable lavable que enlaza llenadora, etiquetadora, retractiladoras y paletizador en una sola tirada.

  • Zona húmeda SUS304
  • 5 máquinas enlazadas
  • 1 accionamiento por tirada

Reto

Cinco máquinas de cuatro proveedores debían enlazarse en una sala con lavado diario y casi sin espacio libre.

Lo que suministró BIFA

Un trazado de cadena flexible BFRXL con cadenas de 175 mm y 263 mm, curvas de disco de 90° y 180°, guías higiénicas y drenaje inclinado: un solo accionamiento mueve toda la tirada, curvas incluidas.

Resultado

  • Trazado cerrado en una sala un 40 % más estrecha que el plan original
  • Listo para lavado, sin retenciones de agua en las transferencias
  • Cambio a un nuevo formato de botella sin módulos nuevos

Módulos de esta línea

Alimentación de encajonado farma — 8 vías sincrónicas

Cuidado personal y farma

Alimentación de encajonado farma — 8 vías sincrónicas

Ocho vías sincrónicas con accionamiento independiente alimentando una encajonadora, cada una sincronizada con la máquina.

  • 8 vías
  • Paso ±0,2 mm
  • Manejo delicado

Reto

Los cartones pequeños debían espaciarse al paso de la bolsa de la encajonadora sin deslizamiento, mientras el operador carga las vías a mano y debe poder detener cualquier vía por separado.

Lo que suministró BIFA

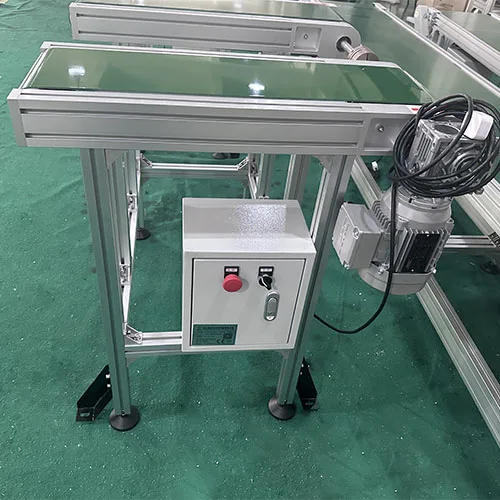
Bandas sincrónicas de PU con cable de acero y accionamiento positivo —engrane de dientes en lugar de fricción— en ocho vías con accionamiento independiente, carga manual, sensores de nivel bajo y paradas por vía.

Resultado

  • Paso mantenido en ±0,2 mm a velocidad de producción
  • Rechazos por desalineación de vía eliminados
  • El operador puede detener y recargar una vía mientras el resto sigue

Módulos de esta línea

Cuéntenos su caso de carga

Adjunte un plano o una breve especificación: nuestros ingenieros responden en 72 horas con una propuesta de trazado y precio estimado.

  • 72 h respuesta de ingeniería
  • Plano de conjunto y BOM antes de producir
  • CE · ISO 9001 · COO

O escríbanos directamente a info2@bifaconveyor.com