BIFA AutomationBIFA AutomationBuild Future
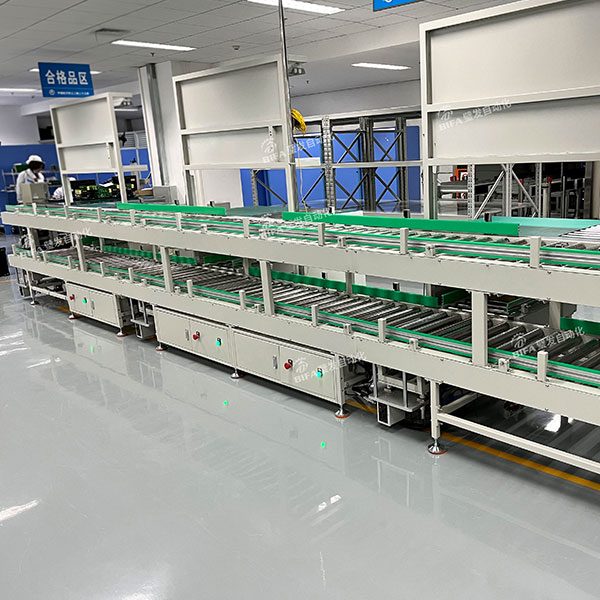
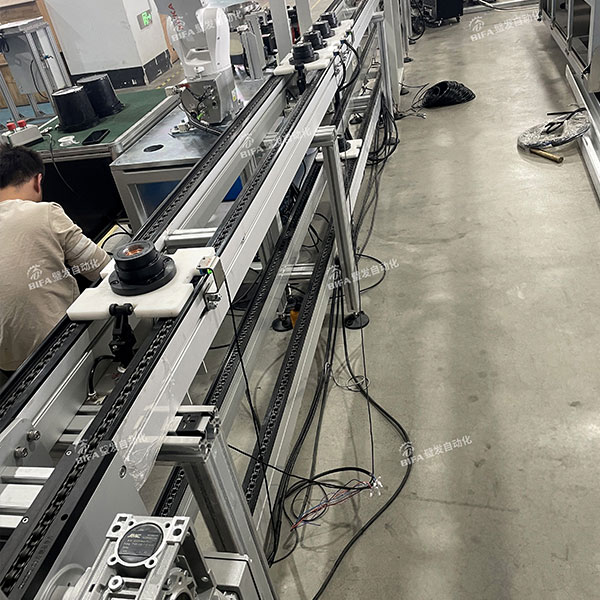
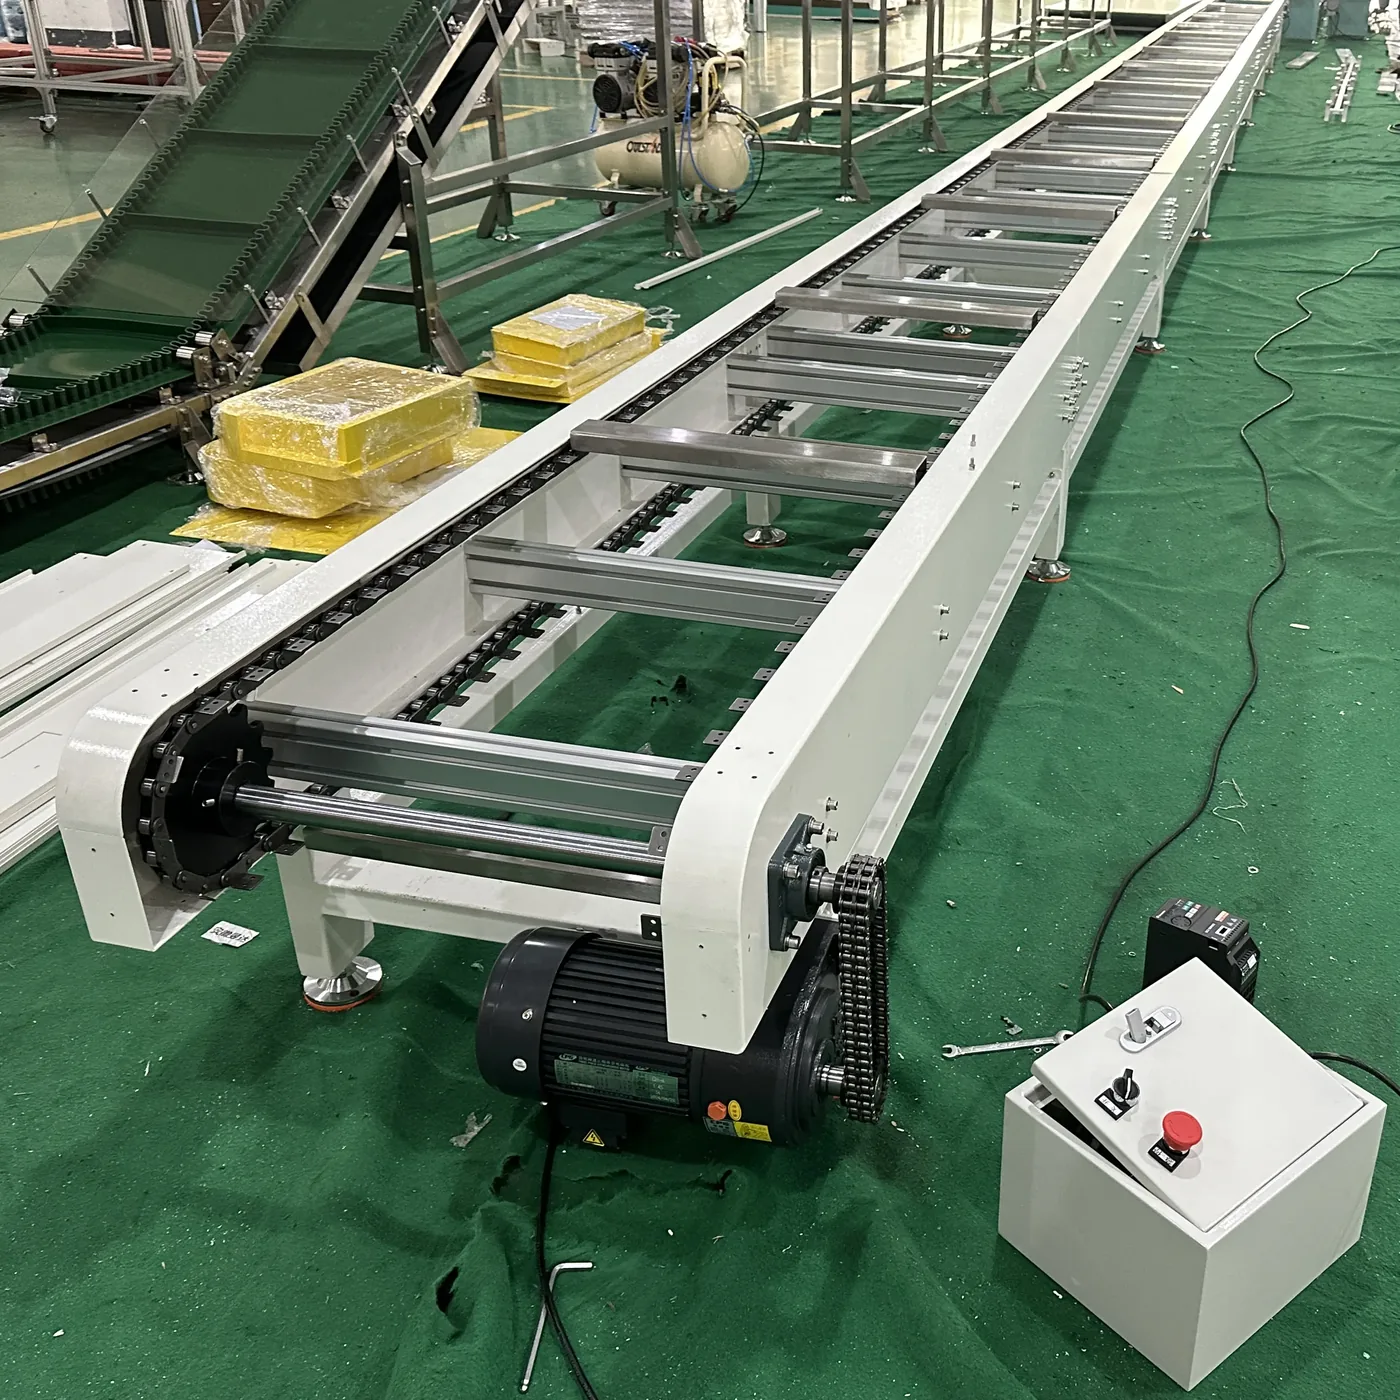
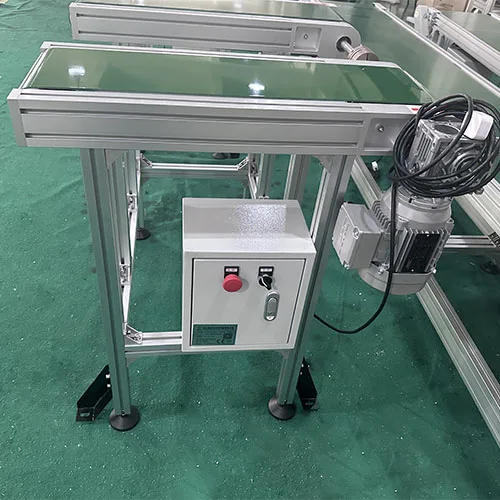
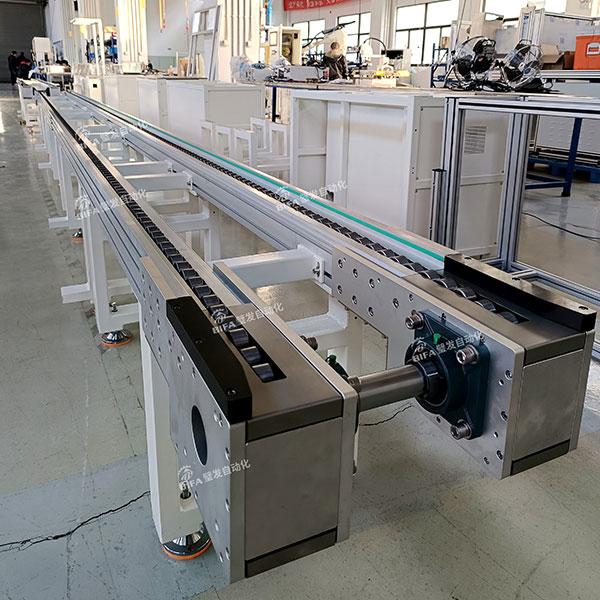
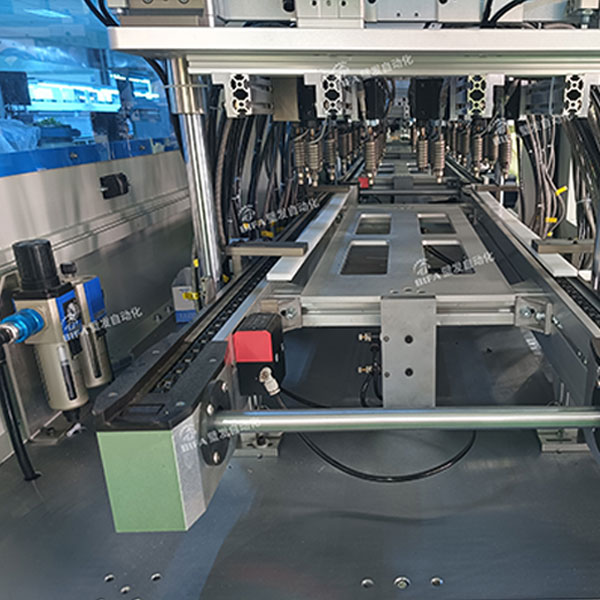
Automotive conveyor line built by BIFA

Études de cas

Des lignes de convoyage en production, et ce qu'elles ont dû résoudre

Six projets, dans les termes qu'un ingénieur utiliserait : la contrainte, les modules qui y ont répondu, et les chiffres auxquels la ligne tourne aujourd'hui.

Battery module assembly pallet loop

Assemblage de modules de batterie

Une boucle à palettes de 96 m avec 14 postes de levage-localisation

Traçabilité RFID au niveau du support et retour par élévateur vertical au-dessus de l'allée — découvrez comment cela a été conçu.

Packaging line conveyors in production

Logistique & flux de pointe

Tri en période de pointe sans recirculation

Des zones d'accumulation mécaniques dimensionnées pour le flux de pointe maintiennent les cartons en mouvement lorsque le trieur est plein.

Ligne d’assemblage de modules de batteries — boucle de palettes de 96 m

Énergies nouvelles / Batterie

Ligne d’assemblage de modules de batteries — boucle de palettes de 96 m

Boucle de palettes à chaîne à double vitesse avec 14 postes de levage et de positionnement, portillons RFID et retour en mezzanine par élévateur vertical.

  • Boucle de 96 m
  • Positionnement à ±0,1 mm
  • Construction en 8 semaines

Défi

Une usine de batteries de niveau 1 avait besoin de l’assemblage des modules et des packs sur une seule ligne, avec les données de couple de vissage tracées jusqu’à chaque porteur et aucune surface au sol restante pour des tampons entre les postes.

Ce que BIFA a fourni

Une boucle à chaîne à double vitesse BFP avec zones d’accumulation a remplacé les tampons : 14 postes de levage et de positionnement fixent chaque palette à ±0,1 mm, les portillons RFID écrivent les données de couple vers le MES, et un élévateur vertical BFV renvoie les porteurs vides au-dessus de l’allée.

Résultat

  • Empreinte réduite de 18 % — l’accumulation a remplacé les tampons physiques
  • Traçabilité jusqu’au niveau du porteur, acceptée dès le premier audit
  • Mise en service en 3 semaines sur site après une FAT de 8 heures

Modules de cette ligne
Ligne de test et d’emballage électronique 3C

3C & Électronique

Ligne de test et d’emballage électronique 3C

Réseau de convoyeurs à bande ESD avec bancs de test à mini-bandes, portillons à codes-barres et dérivation par transfert élévateur vers la retouche.

  • Sûr vis-à-vis des ESD
  • 22 postes
  • 12 m/min

Défi

Le client est passé de bancs de test manuels à un flux en ligne et ne pouvait accepter ni un seul défaut ESD, ni un arrêt de ligne pour changer de mix produit.

Ce que BIFA a fourni

Bandes PVC antistatiques sur châssis anodisés avec bandes d’usure conductrices, bancs de test à mini-bandes alimentés par des unités de transfert élévateur, et portillons à codes-barres qui acheminent les cartes vers la retouche sans toucher au flux principal.

Résultat

  • Résistance de surface maintenue dans la fenêtre ESD à chaque poste
  • Changement de produit sans arrêter la ligne
  • Boucle de retouche séparée du flux principal

Modules de cette ligne

Alimentation de tri e-commerce — 260 m

Logistique & distribution

Alimentation de tri e-commerce — 260 m

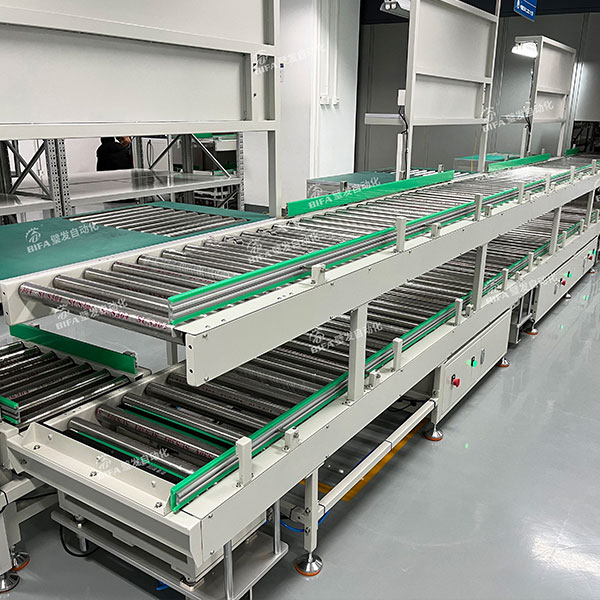
Réseau de convoyeurs à rouleaux avec courbes motorisées à 90°, zones multi-cales et accumulation alimentant un trieur à bande croisée.

  • Réseau de 260 m
  • 4 200 pièces/h
  • 6 courbes

Défi

Un intégrateur avait besoin d’une alimentation de tri capable d’absorber les pointes de six postes d’emballage sans faire recirculer les cartons vers les trieurs.

Ce que BIFA a fourni

Modules à rouleaux multi-cales motorisés à 90° avec zones d’accumulation mécaniques, nœuds de fusion dimensionnés pour le débit de pointe, et deux élévateurs verticaux BFV reliant la mezzanine au pont du trieur.

Résultat

  • 4 200 pièces/h en alimentation soutenue en pointe
  • L’accumulation à pression nulle évite d’endommager les cartons
  • Modules expédiés en trois lots alignés sur les jalons du chantier

Modules de cette ligne

Assemblage final et test d’appareils électroménagers

Électroménager

Assemblage final et test d’appareils électroménagers

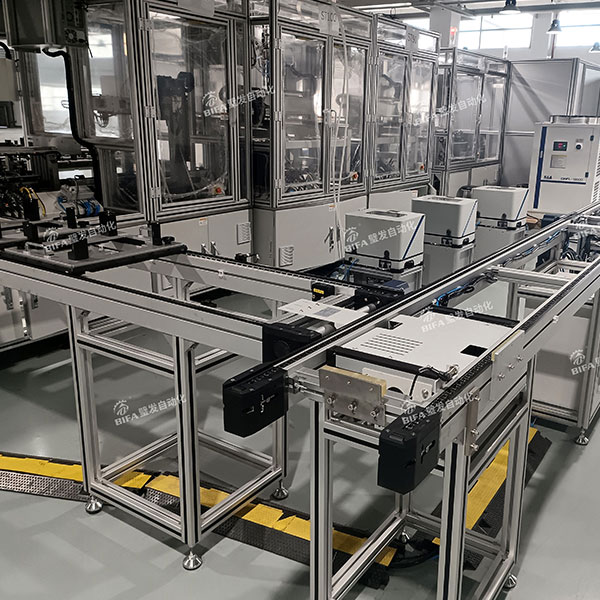
Convoyeur à palettes avec arrêts d’indexation, cellules robotisées de vissage et portillons de rebut desservis par des unités de transfert élévateur.

  • 36 palettes
  • 2 robots
  • TRS de 99,2 %

Défi

Deux robots et douze postes manuels devaient travailler sur le même flux, avec l’appareil maintenu suffisamment fermement pour le vissage et l’inspection par vision.

Ce que BIFA a fourni

Une boucle de palettes BFP avec arrêts d’indexation aux postes manuels et unités de levage et de positionnement sous les cellules robot et vision ; les portillons de rebut sont desservis par des unités BFTU afin qu’une unité défectueuse quitte la boucle sans arrêter la production.

Résultat

  • TRS de 99,2 % mesuré sur les six premiers mois
  • Une seule conception de palette porte quatre tailles d’appareils
  • Un seul kit de pièces de rechange couvre les 36 palettes et entraînements

Modules de cette ligne

Salle de remplissage de boissons — chaîne flexible supérieure

Alimentation & boissons

Salle de remplissage de boissons — chaîne flexible supérieure

Implantation en chaîne flexible inox lavable reliant remplisseuse, étiqueteuse, fardeleuses et palettiseur en une seule ligne d’entraînement.

  • Zone humide SUS304
  • 5 machines reliées
  • 1 entraînement par ligne

Défi

Cinq machines de quatre fournisseurs devaient être reliées dans une salle avec lavage quotidien et presque aucun espace au sol libre.

Ce que BIFA a fourni

Une implantation en chaîne flexible BFRXL avec chaînes de 175 mm et 263 mm, courbes à disque à 90° et 180°, bandes d’usure hygiéniques et drainage en pente — un seul entraînement porte toute la ligne, courbes comprises.

Résultat

  • Implantation réalisée dans une salle 40 % plus étroite que le plan initial
  • Prête pour le lavage, sans pièges à eau aux points de transfert
  • Passage à un nouveau format de bouteille sans nouveaux modules

Modules de cette ligne

Alimentation d’encartonneuse pharmaceutique — 8 lignes de courroies crantées

Soins personnels & pharmacie

Alimentation d’encartonneuse pharmaceutique — 8 lignes de courroies crantées

Huit lignes de courroies crantées à entraînement indépendant alimentant une encartonneuse, chacune synchronisée en vitesse avec la machine.

  • 8 lignes
  • Espacement à ±0,2 mm
  • Manipulation douce

Défi

De petits cartons devaient être espacés au pas des alvéoles de l’encartonneuse sans glissement, tandis que l’opérateur charge les lignes à la main et doit pouvoir arrêter une ligne quelconque isolément.

Ce que BIFA a fourni

Courroies crantées PU à câble d’acier à entraînement positif — engagement par denture au lieu de friction — sur huit lignes à entraînement séparé avec alimentation manuelle, capteurs de niveau bas et boutons d’arrêt par ligne.

Résultat

  • Espacement maintenu à ±0,2 mm à la vitesse de production
  • Rebuts dus au désalignement des lignes éliminés
  • L’opérateur peut arrêter et recharger une ligne pendant que les autres tournent

Modules de cette ligne

Décrivez votre cas de charge

Joignez un plan ou un cahier des charges succinct — nos ingénieurs répondent sous 72 heures avec une proposition d'implantation et un prix budgétaire.

  • 72 h réponse d'ingénierie
  • Dessin d'ensemble et nomenclature avant production
  • CE · ISO 9001 · COO

Ou écrivez-nous directement à info2@bifaconveyor.com